Dây chuyền sản xuất viên sinh khối
Hệ thống hoàn toàn tự động cho sản xuất liên tục ổn định.
Tương thích với gỗ, rơm, tre và các nguyên liệu sinh khối khác.
Cấu trúc tiết kiệm năng lượng với sản lượng cao và viên nén đồng đều.
1. Tổng quan sản phẩm
1.1 Dây chuyền bao gồm những gì
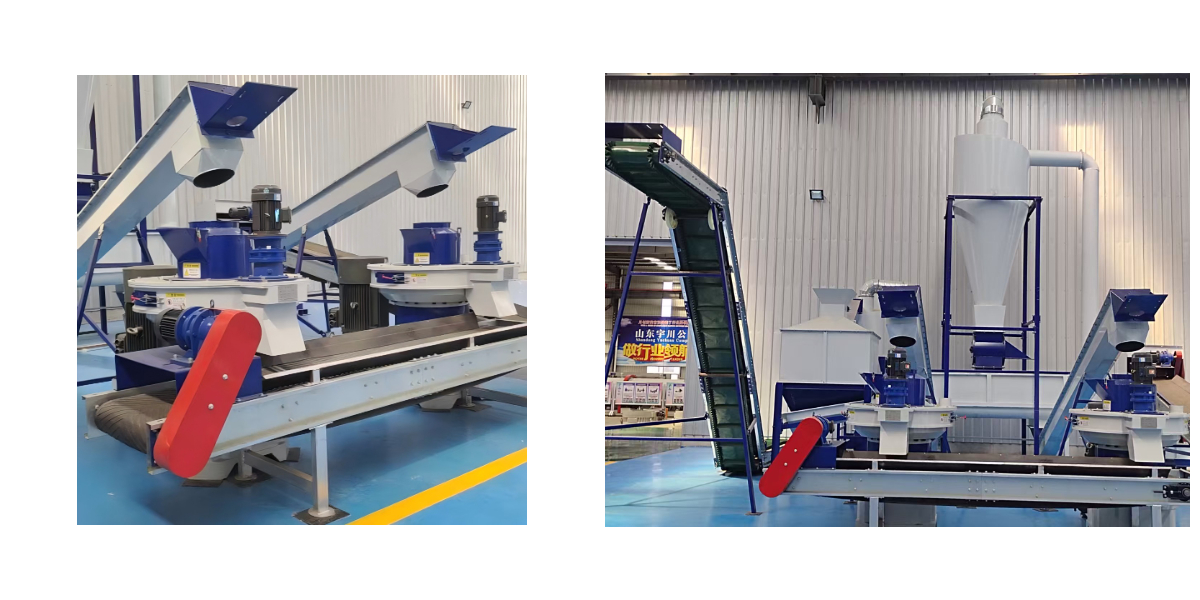
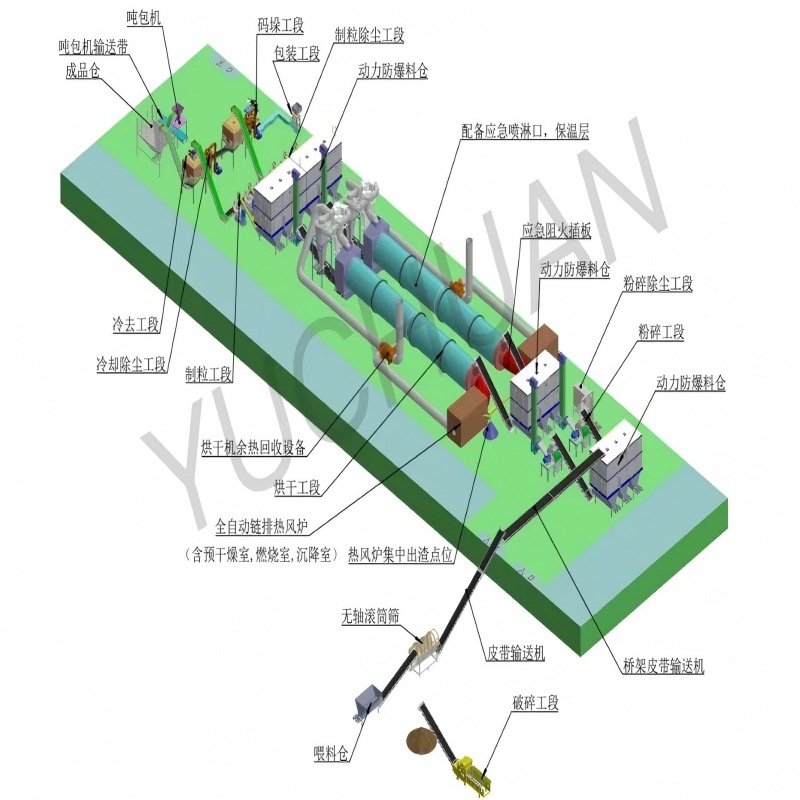
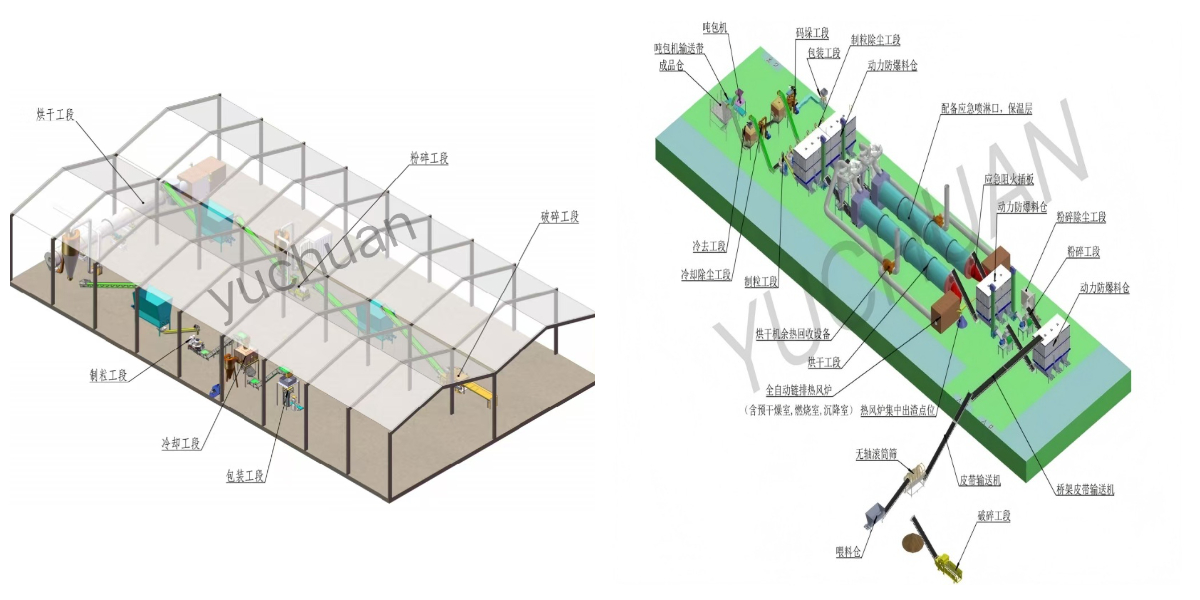
Một dây chuyền sản xuất viên nén sinh khối không phải là một máy đơn lẻ mà là một tập hợp thiết bị được sắp xếp theo một trình tự cố định, mỗi công đoạn thực hiện việc chuẩn bị mà công đoạn tiếp theo cần. Dây chuyền được mô tả trong tài liệu này được cung cấp dưới dạng một gói trọn bộ, từ khâu tiếp nhận nguyên liệu thô đến túi viên nén đã đóng gói, và công suất của mỗi công đoạn được cân đối với máy ép viên để không công đoạn nào trở thành điểm nghẽn của các công đoạn khác.
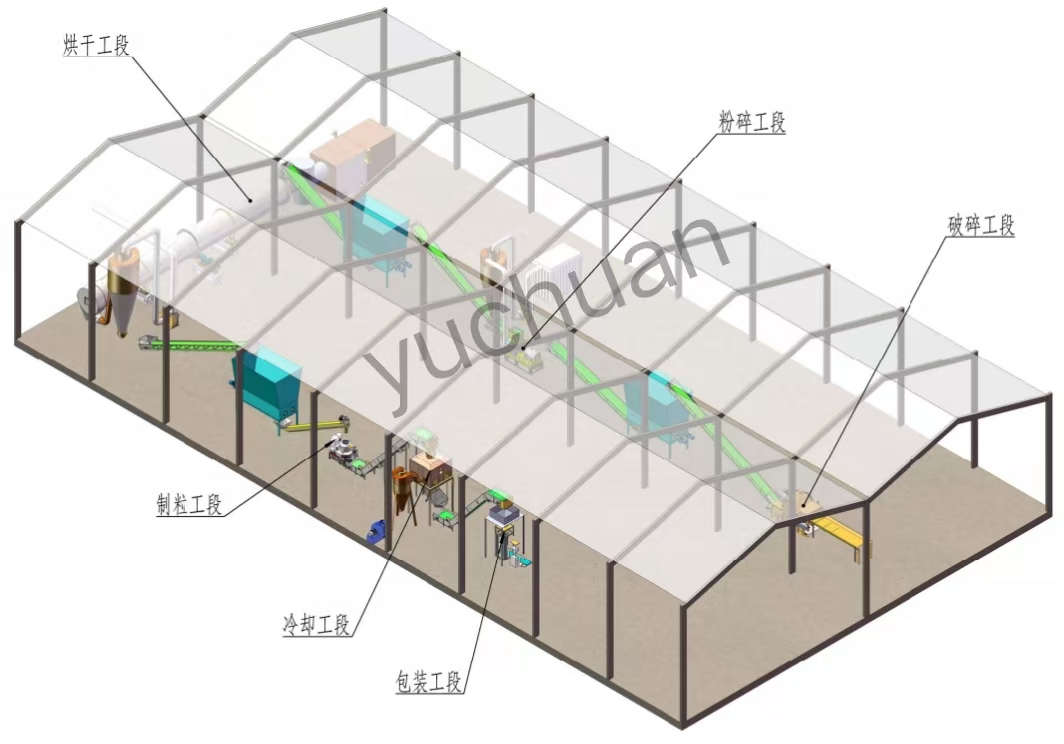
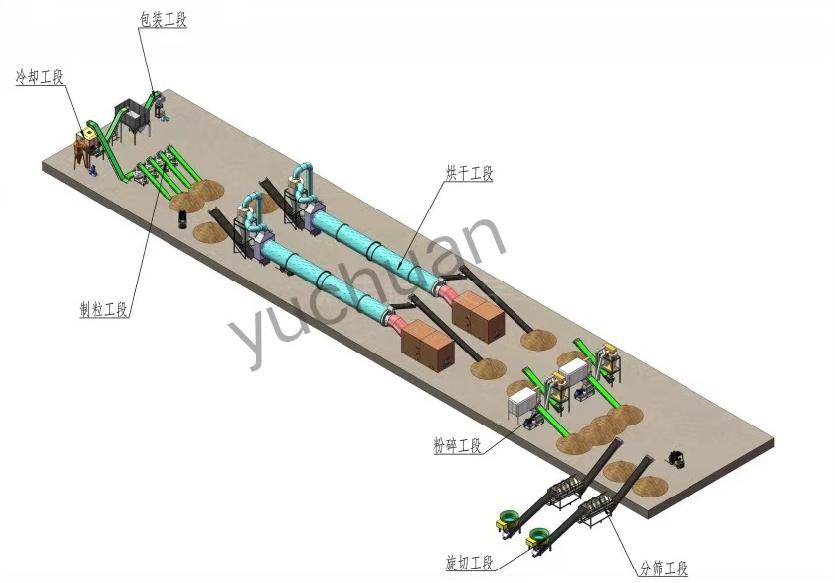
Quy trình là: tiếp nhận và lưu trữ nguyên liệu thô, nghiền, sấy, ép viên, làm nguội, sàng và đóng bao, với thiết bị hút bụi và băng tải phục vụ toàn bộ dây chuyền. Máy nghiền làm giảm vật liệu cồng kềnh xuống kích thước hạt mà máy ép viên có thể tiếp nhận, máy sấy làm giảm độ ẩm xuống phạm vi mà vật liệu có thể được nén, máy ép viên tạo thành viên dưới áp lực, máy làm nguội hạ nhiệt độ viên xuống nhiệt độ môi trường để viên cứng lại mà không bị nứt, máy sàng loại bỏ các hạt mịn và đưa chúng trở lại quy trình, và bộ phận đóng bao cân và đóng bao thành phẩm.
Mỗi phần có thể được cung cấp với kích thước và cấu hình khác nhau, và dây chuyền có thể được xây dựng cho một xưởng nhỏ, cho một nhà máy hợp tác xã, hoặc cho một cơ sở công nghiệp vận hành ba ca. Đường kính khuôn, số lượng con lăn, công suất truyền động, kích thước máy sấy và cách bố trí đóng gói được lựa chọn dựa trên điều kiện làm việc chứ không phải từ một danh mục tiêu chuẩn, bởi vì cùng một công suất danh nghĩa lại có nghĩa là thiết bị rất khác nhau khi xử lý mùn cưa và rơm ướt.
Dây chuyền cũng được cung cấp ở dạng cấu hình từng phần: khách hàng đã có máy nghiền chỉ có thể nhận các phần sấy và ép viên; khách hàng đã có máy ép viên có thể nhận các phần nghiền, sấy và làm nguội. Trong mỗi trường hợp, báo giá nêu rõ những phần nào được bao gồm và cách xử lý các giao diện, tức là băng tải, ống dẫn và kết nối điện.
1.2 Yêu cầu chuẩn bị nguyên liệu thô
Ba đặc tính của nguyên liệu quyết định thiết kế của dây chuyền: kích thước hạt, độ ẩm và khối lượng riêng. Kích thước hạt quyết định cấu hình khuôn và trục lăn, vì viên nén được tạo thành bằng cách nén nguyên liệu trong lỗ khuôn và một hạt quá cỡ sẽ hoặc làm tắc lỗ hoặc bị ép ra thành một viên yếu. Độ ẩm quyết định máy sấy và việc điều hòa nguyên liệu trước khuôn, vì nước trong nguyên liệu biến thành hơi bên trong khuôn và làm nứt viên khi nguội. Khối lượng riêng quyết định thể tích của các silo và băng tải, và đó là lý do nguyên liệu nhẹ như rơm cần một hệ thống xử lý lớn hơn so với trọng lượng của nó.
Mục tiêu chuẩn bị thông thường là kích thước hạt từ 3 đến 5 mm đối với nguyên liệu gỗ và 3 đến 6 mm đối với rơm, với độ ẩm từ 8% đến 12% tại đầu vào của máy ép viên. Nguyên liệu nằm ngoài các phạm vi này vẫn có thể được ép viên, nhưng tuổi thọ khuôn, năng suất và độ bền của viên đều giảm, và người vận hành bù đắp bằng cách giảm tốc độ cấp liệu, điều này cũng giống như mất công suất. Mục 3.1 và Bảng 2 đưa ra các số liệu làm việc cho các nguyên liệu chính.
Khi nguyên liệu thô là hỗn hợp, ví dụ mùn cưa với dăm bào và vỏ cây, hỗn hợp nên được nghiền đến kích thước đồng đều và trộn trước khi sấy, để máy sấy và máy ép viên nhận được nguồn cấp liệu ổn định. Việc trộn được thực hiện trong silo chứa hoặc trên sàn tiếp nhận, và đây là một biện pháp đơn giản loại bỏ phần lớn sự biến động mà nếu không sẽ xuất hiện dưới dạng chất lượng viên dao động.
1.3 Cấu hình dây chuyền
Dây chuyền được cung cấp theo ba cấu hình điển hình. Cấu hình nhỏ gọn được xây dựng quanh một máy ép viên với máy nghiền, một máy sấy nhỏ và một cân đóng bao, dành cho các xưởng và trang trại sản xuất để tự dùng hoặc cho thị trường địa phương. Cấu hình tiêu chuẩn bổ sung thêm một silo đệm, một máy làm nguội có sàng, một hệ thống thu bụi và một bộ phận đóng bao bán tự động, dành cho sản xuất thương mại. Cấu hình công nghiệp nhân đôi các bộ phận nghiền và ép viên, bổ sung định lượng tự động và một dây chuyền đóng bao hoàn toàn tự động, dành cho sản xuất xuất khẩu, nơi dây chuyền phải chạy liên tục và việc một máy ngừng hoạt động không được làm dừng toàn bộ nhà máy.
Trong cả ba cấu hình, điều khiển điện được tập trung trong một tủ với khóa liên động giữa các bộ phận, để khi có sự cố dừng ở phía sau thì việc cấp liệu ở phía trước cũng dừng lại thay vì làm đầy thiết bị bằng nguyên liệu. Các khóa liên động, nút dừng khẩn cấp và bảo vệ động cơ là một phần của hàng cung cấp, không phải phụ kiện tùy chọn, vì một dây chuyền không có chúng là dây chuyền sẽ bị hư hại ngay từ lần tắc nghẽn đầu tiên.
2. Ưu điểm chính của dây chuyền sản xuất viên nén
2.1 Ưu điểm của dây chuyền hoàn chỉnh
Những ưu điểm dưới đây được viết từ góc nhìn của người vận hành, vì giá trị của một dây chuyền được quyết định bởi số giờ mỗi năm mà nó thực sự chạy, và bởi bao nhiêu phần trong những gì nó tiêu thụ được quay trở lại thành sản phẩm bán được.
1. Tất cả các bộ phận được phối hợp với nhau. Máy nghiền, máy sấy, máy ép viên, máy làm nguội và bộ phận đóng gói được tính toán kích thước từ cùng một điều kiện làm việc, nên dây chuyền đạt công suất định mức thay vì bị giới hạn bởi một bộ phận có kích thước quá nhỏ.
2. Dây chuyền được cung cấp trọn gói với bản vẽ bố trí, hệ thống ống dẫn, thiết bị vận chuyển và một tủ điều khiển duy nhất, giúp loại bỏ các vấn đề giao diện phát sinh khi lắp ráp thiết bị từ nhiều nhà cung cấp khác nhau tại công trường.
3. Khóa liên động giữa các bộ phận ngăn vật liệu tích tụ bên trong thiết bị khi một bộ phận dừng lại, nhờ đó bảo vệ khuôn, máy sấy và băng tải khỏi hư hỏng do tắc nghẽn.
4. Máy sấy được đốt bằng chính phế liệu của nhà máy trong cấu hình sinh khối, nên chi phí nhiên liệu để sấy gần như bằng không và chất thải không thể bán làm sản phẩm được chuyển thành năng lượng để sấy sản phẩm.
5. Khuôn và cụm con lăn được lựa chọn theo vật liệu, nên tỷ số nén phù hợp với nguyên liệu thô và đạt được mật độ viên mà không làm quá tải động cơ chính.
6. Máy làm nguội và sàng hoạt động cùng nhau: máy làm nguội làm cứng viên và sàng loại bỏ các hạt mịn, những hạt này được đưa trở lại khuôn thay vì bán làm bụi, do đó năng suất viên bán được cao hơn.
7. Hệ thống thu bụi được bao gồm ở các công đoạn nghiền, sấy và làm nguội, vì vậy xưởng đáp ứng các yêu cầu phát thải thông thường và bột thu được được đưa trở lại sản phẩm.
8. Dây chuyền có thể được xây dựng theo từng giai đoạn. Khách hàng có thể bắt đầu với nghiền và tạo viên rồi bổ sung sấy, làm nguội và đóng gói tự động sau đó, và bố cục để lại không gian và các kết nối cho các phần sau này.
9. Điện áp, tần số, kích thước khuôn, trọng lượng đóng gói và ngôn ngữ của bảng điều khiển được tùy chỉnh, vì vậy dây chuyền có thể được chạy thử nghiệm tại quốc gia của khách hàng mà không cần sửa đổi tại chỗ.
10. Phụ tùng cho khuôn, con lăn, búa, dây đai và vòng bi được lưu kho, và dây chuyền được ghi lại bằng sách hướng dẫn, sơ đồ đấu dây và danh sách phụ tùng, vì vậy việc bảo trì không phụ thuộc vào việc nhà cung cấp có mặt tại chỗ hay không.
2.2 Ưu điểm của các bộ phận chính
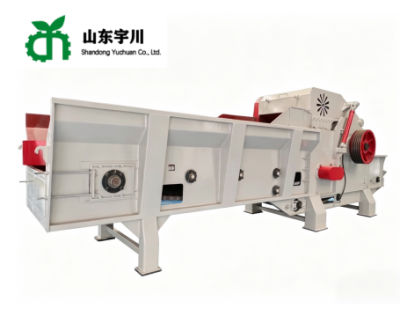
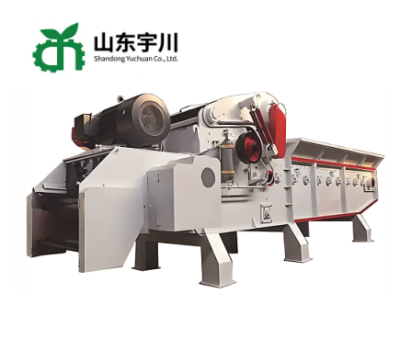
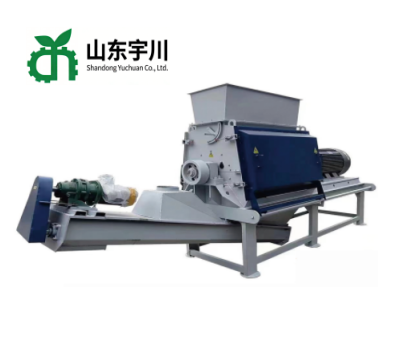
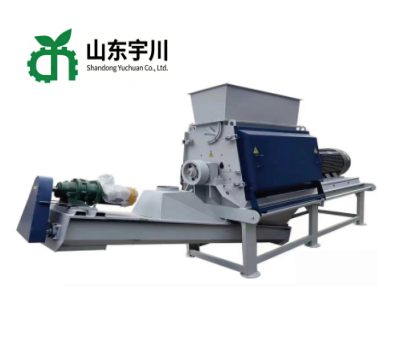
Bộ phận nghiền. Máy nghiền kiểu búa với buồng hình giọt nước và búa hợp kim đảo chiều làm giảm dăm gỗ, phoi bào, rơm và vỏ thành kích thước yêu cầu của khuôn, với việc thay lưới cho ra vật liệu thô hoặc mịn cho các sản phẩm khác nhau. Máy nghiền được đặt trước máy sấy để vật liệu ướt được nghiền khi còn mềm, tiêu tốn ít năng lượng hơn so với nghiền vật liệu khô.
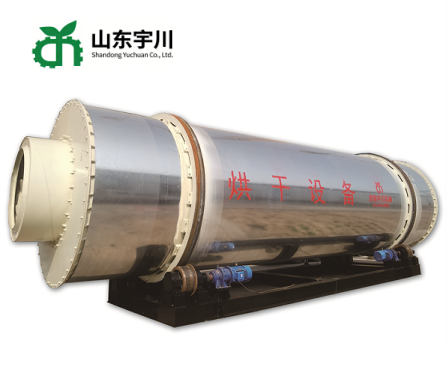
Bộ phận sấy. Máy sấy thùng quay ba lượt hoặc đa kênh đưa nguyên liệu đến độ ẩm 8% đến 12%, với nhiệt được cung cấp bởi đầu đốt dùng phế phụ phẩm thực vật, bằng gas hoặc dầu, hoặc bằng nhiệt thải. Máy sấy giữ độ ẩm đầu ra ổn định khi nguyên liệu đầu vào thay đổi, điều này cho phép máy ép viên chạy ở tốc độ cấp liệu không đổi.
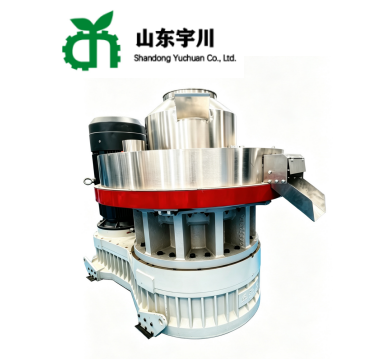
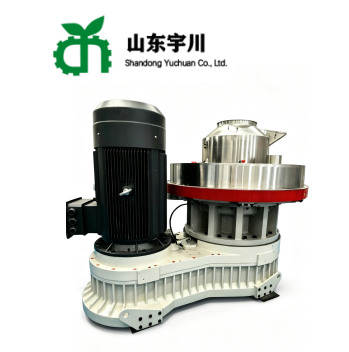
Bộ phận ép viên. Máy ép viên sử dụng khuôn vòng với hai hoặc ba con lăn, bôi trơn cưỡng bức và bộ điều hòa trước khuôn. Tỷ số nén của khuôn được chọn theo nguyên liệu: tỷ số cao cho gỗ, tỷ số thấp hơn cho rơm và vỏ, để viên có mật độ cao nhưng động cơ không bị quá tải. Bộ cắt quy định chiều dài viên, và khuôn cùng các con lăn có thể được thay đổi cho sản phẩm khác.
Bộ phận làm nguội và sàng. Máy làm nguội ngược dòng đưa viên nén từ nhiệt độ khuôn về gần nhiệt độ môi trường, và sàng rung tách các hạt mịn và đưa chúng trở lại quy trình. Viên nén được đóng gói khi còn nóng tiếp tục nguội trong bao, ngưng tụ hơi ẩm bên trong bao và đến tay khách hàng ở trạng thái mềm và mốc, đây là khiếu nại phổ biến nhất ở các nhà máy bỏ qua máy làm nguội.
Bộ phận đóng gói. Thiết bị cân và đóng bao đổ đầy các bao 15 kg, 25 kg hoặc 50 kg hoặc bao jumbo, với thiết bị dán kín hoặc khâu và băng tải đến khu vực lưu trữ. Độ chính xác cân và cách trình bày bao quyết định cách sản phẩm được đón nhận trên thị trường, và chúng là một phần của dây chuyền chứ không phải là phần bổ sung sau.
3. Quy trình
3.1 Quy trình sản xuất viên nén
Dòng chảy quy trình của dây chuyền là cố định, và mỗi bộ phận tồn tại vì một tính chất của vật liệu mà bộ phận tiếp theo không thể chịu đựng được. Các bước dưới đây mô tả dòng chảy như khi được nghiệm thu tại công trường.
1. Tiếp nhận và lưu trữ nguyên liệu thô. Nguyên liệu được tiếp nhận trên sàn bê tông hoặc trong phễu nạp, được kiểm tra tạp chất như đá, kim loại và nhựa, và được lưu trữ trong silo hoặc nhà kho có mái che. Thời gian lưu trữ được giữ ngắn đối với nguyên liệu ướt, vì sinh khối ướt sẽ nóng lên và ủ trong đống, làm mất nhiệt trị.
2. Nghiền. Máy nghiền búa làm giảm nguyên liệu xuống còn 3 đến 6 mm. Kích thước lỗ sàng được điều chỉnh theo khuôn ép và sản phẩm, và các búa được đảo chiều khi độ mài mòn đạt giới hạn, để kích thước hạt giữ được đồng đều trong suốt chiến dịch sản xuất.
3. Sấy khô. Nguyên liệu đi vào máy sấy tang trống và ra ngoài với độ ẩm từ 8% đến 12%. Tốc độ tang trống, công suất đầu đốt và tốc độ nạp liệu được điều chỉnh cùng nhau trong quá trình chạy thử, và độ ẩm đầu ra được kiểm tra bằng máy đo độ ẩm hoặc bằng thử nghiệm trong lò ở đầu mỗi ca.
4. Điều hòa trước khuôn. Khi quy trình yêu cầu, hơi nước hoặc nước được thêm vào thiết bị điều hòa để làm mềm nguyên liệu và đưa nguyên liệu đến nhiệt độ mà tại đó nó nén tốt nhất. Nguyên liệu gỗ thường cần một lượng nhỏ nước; rơm và vỏ cứng hoạt động tốt hơn với quá trình điều hòa bằng hơi nước ngắn.
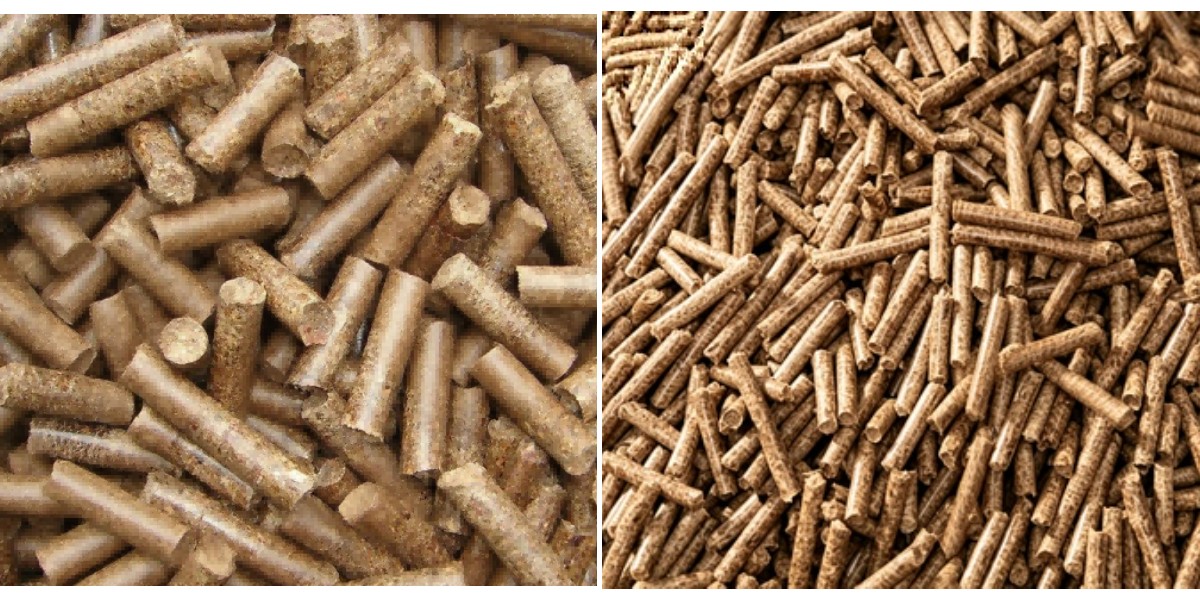
5. Ép viên. Nguyên liệu được ép qua khuôn vòng bằng các con lăn, và dao cắt cắt viên đùn ra theo chiều dài yêu cầu. Người vận hành theo dõi nhiệt độ khuôn, dòng điện động cơ chính và hình dạng viên, và điều chỉnh tốc độ cấp liệu cho phù hợp.
6. Làm nguội. Các viên nóng đi qua thiết bị làm nguội ngược dòng, nơi không khí xung quanh loại bỏ nhiệt và một phần độ ẩm bề mặt. Viên ra khỏi thiết bị làm nguội ở nhiệt độ gần với nhiệt độ môi trường và có độ cứng cho phép xử lý mà không bị vỡ.
7. Sàng và hồi lưu hạt mịn. Viên đã nguội đi qua sàng rung. Hạt mịn và viên vỡ được tách ra, hồi lưu về khuôn hoặc về máy sấy, còn viên thành phẩm được chuyển sang đóng bao.
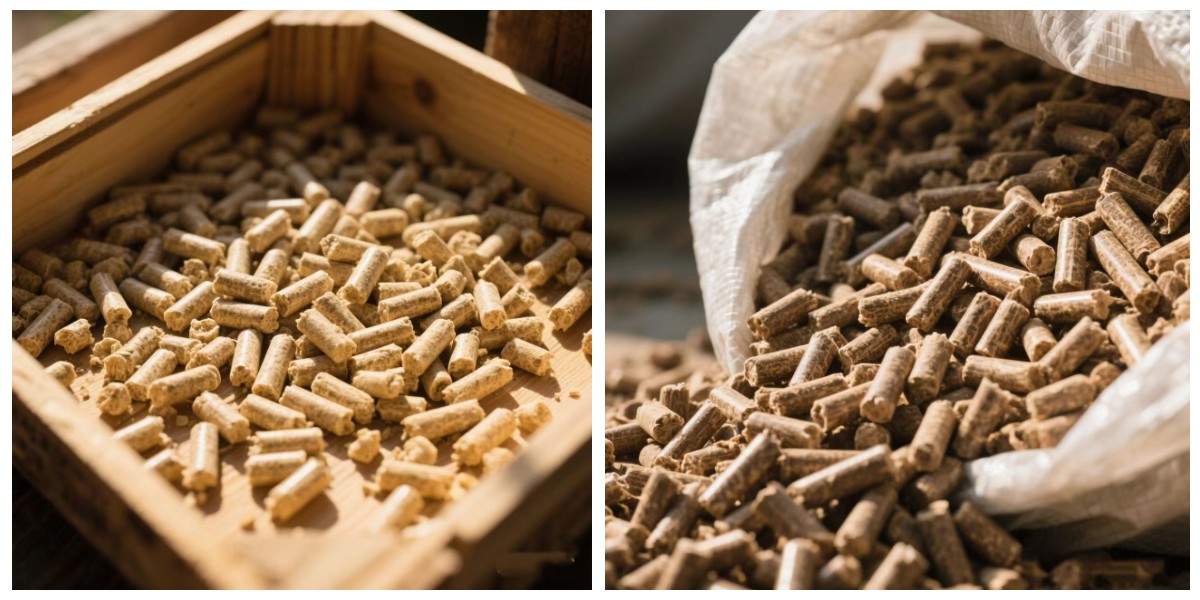
8. Đóng bao và bảo quản. Viên được cân vào bao hoặc bao jumbo, dán kín và xếp trong kho khô. Không xếp bao sát tường lạnh, vì hơi nước ngưng tụ trên tường sẽ thấm vào sản phẩm.
9. Thu bụi và vệ sinh. Bụi từ máy nghiền, máy sấy và máy làm nguội được thu bằng túi lọc bụi và hồi lưu vào sản phẩm; sàn nhà được vệ sinh vào cuối ca, vì bụi tích tụ dưới thiết bị vừa là nguy cơ cháy vừa là tổn thất sản phẩm.
3.2 Quy trình chế tạo thiết bị
Độ tin cậy của dây chuyền phụ thuộc vào cách chế tạo các máy chính. Quy trình dưới đây áp dụng cho máy nghiền, máy sấy và máy ép viên, là ba máy gánh vác tải trọng của dây chuyền.
10. Lựa chọn vật liệu. Khung và buồng được làm từ thép tấm Q235B hoặc Q345B, khuôn vòng của máy ép viên được làm từ thép hợp kim và các con lăn từ thép hợp kim rèn, và mỗi số mẻ được ghi lại để có thể truy xuất nguồn gốc một bộ phận bị hỏng.
11. Cắt và tạo hình. Thép tấm được cắt trên máy cắt plasma CNC hoặc cắt bằng ngọn lửa, buồng máy nghiền được tạo hình trên máy ép phanh, và vỏ máy sấy được cán trên máy cán tấm đến đường kính tính toán.
12. Hàn. Buồng và vỏ được hàn bằng hàn hồ quang khí CO2 bảo vệ hoặc hàn hồ quang chìm theo một quy trình cố định; các mối nối chịu lực được hàn ngấu hoàn toàn và được kiểm tra độ rỗ và khuyết tật chân mối hàn.
13. Khử ứng suất. Vỏ hàn và vỏ máy sấy được ủ để giải phóng ứng suất hàn, giúp ngăn ngừa nứt dưới rung động và nhiệt độ của quá trình vận hành liên tục.
14. Gia công cơ khí. Đế ổ trục, đế khuôn, mặt bích và lỗ nối trục được gia công trên thiết bị CNC, với dung sai lỗ đạt IT7 và độ nhám bề mặt đạt Ra 1,6, để rôto, khuôn và bộ truyền động chạy đồng tâm.
15. Xử lý nhiệt. Búa được tôi và ram đạt HRC 52-58; khuôn vòng được tôi và ram, sau đó các lỗ được khoan hoặc đột và khuôn được đánh bóng; các con lăn được tôi cứng để chống mài mòn do vật liệu.
16. Cân bằng động. Rôto máy nghiền và rôto máy ép viên được cân bằng động ở tốc độ làm việc đạt cấp G6.3 trước khi lắp ráp, đây là cơ sở để máy chạy ít rung và tuổi thọ ổ trục cao.
17. Lắp ráp. Ổ trục, trục, khuôn, con lăn và bộ truyền động được lắp ráp trên khung, khe hở được điều chỉnh theo bản vẽ, và máy được quay bằng tay để xác nhận quay tự do trước khi đấu điện.
18. Kiểm tra. Mỗi máy chạy không tải để kiểm tra độ rung, nhiệt độ và tiếng ồn, và máy ép viên được kiểm tra có tải bằng nguyên liệu để xác nhận sản lượng, dòng điện và chất lượng viên theo thiết lập thiết kế.
19. Xử lý bề mặt và đóng gói. Các máy được phun bi, sơn lót và sơn phủ, gắn bảng tên ghi model, công suất, tốc độ và số sê-ri, và thiết bị được đóng gói theo từng phần kèm theo bản vẽ lắp ráp và sơ đồ điện.